握纱器与输送轨道
握纱器的缓冲结构在抓管、插管时保持受力方向,分体式活塞头便于维护。纱管座随立式钢带沿导轨输送,伺服电动推杆控制人字臂升降,气缸控制气架摆动。
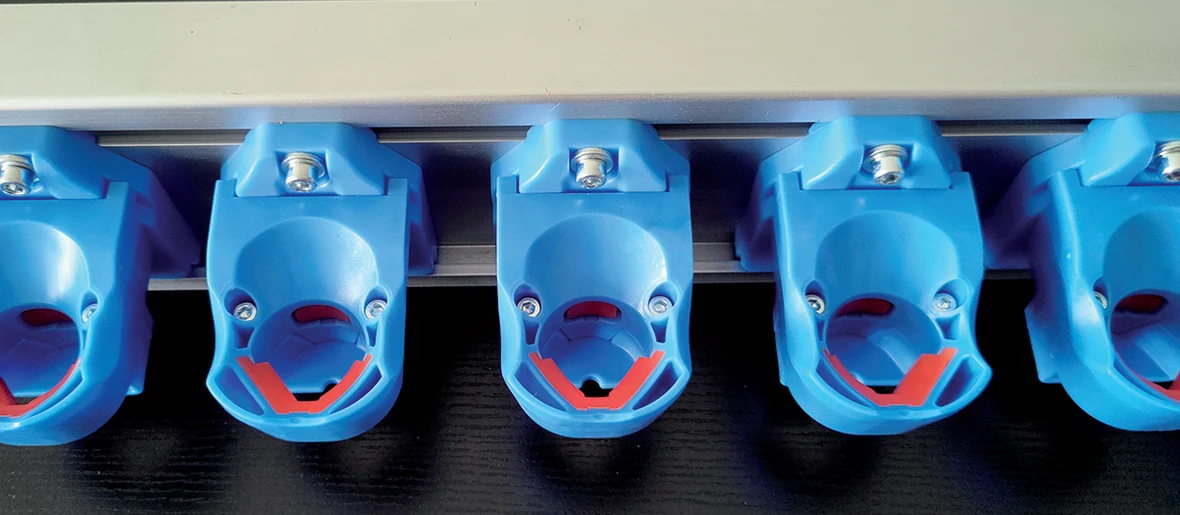
自动理管机区分纱管大小头,由钢带和导轨输送。
人字臂升降、气架摆动,握纱器完成抓管与插管。
记录落纱停台时间和开车留头情况。
握纱器的缓冲结构在抓管、插管时保持受力方向,分体式活塞头便于维护。纱管座随立式钢带沿导轨输送,伺服电动推杆控制人字臂升降,气缸控制气架摆动。
可配套新机或加装至老机。以 506 细纱机为例,画册标注气架完全打开时宽度为 1.32 米。机尾理管机还需额外长度,施工前应同时量取横向通道和纵向余量。
自动理管机接收散管并分辨大小头。画册所列短车排管用时不超过 15 分钟,长车约 30 分钟,适配时需结合品种落纱周期。
中文综合画册 PDF 第 21–22 页;英文综合画册 PDF 第 5 页