工艺切换
操作人员在面板输入粗纱定量、细纱支数及捻度或捻系数。电子牵伸减少更换齿轮的工序,可用于竹节纱、缎彩纱等花式纱线。
在面板输入粗纱定量、目标纱支和捻度。
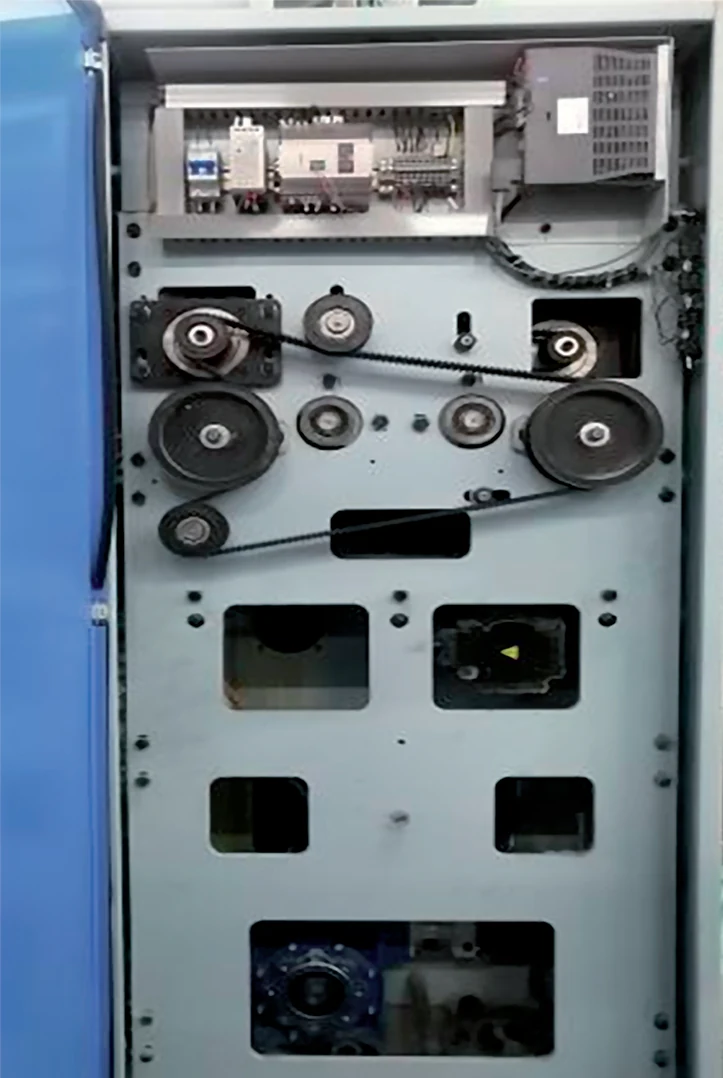
前、中、后罗拉分别传动,切换品种时调整设定。
查看工艺报警、锭速与产量记录,复核成纱表现。
操作人员在面板输入粗纱定量、细纱支数及捻度或捻系数。电子牵伸减少更换齿轮的工序,可用于竹节纱、缎彩纱等花式纱线。
面板可查看生产状态、产量、电性能和报警记录。系统可监测电机及电器温度、转速、吨纱耗电,同时按纱支和捻度偏差报警。
画册记载,双面电子牵伸使同一台设备两面可纺不同品种。设置稳张力锭速曲线后,该项目报告产量增加 5%,工艺人员可直接在面板调整牵伸倍数和捻度。
中文综合画册 PDF 第 23–26 页;英文综合画册 PDF 第 4 页