管纱为何会脱圈
机械凸轮在换向时可能产生停顿,纱线在局部叠绕。采用电子凸轮后,可调整螺距、短动程和升降速度,使管纱卷绕更均匀,并在落纱时拉紧纱线、将纱头绕在顶部,方便下道工序找头。
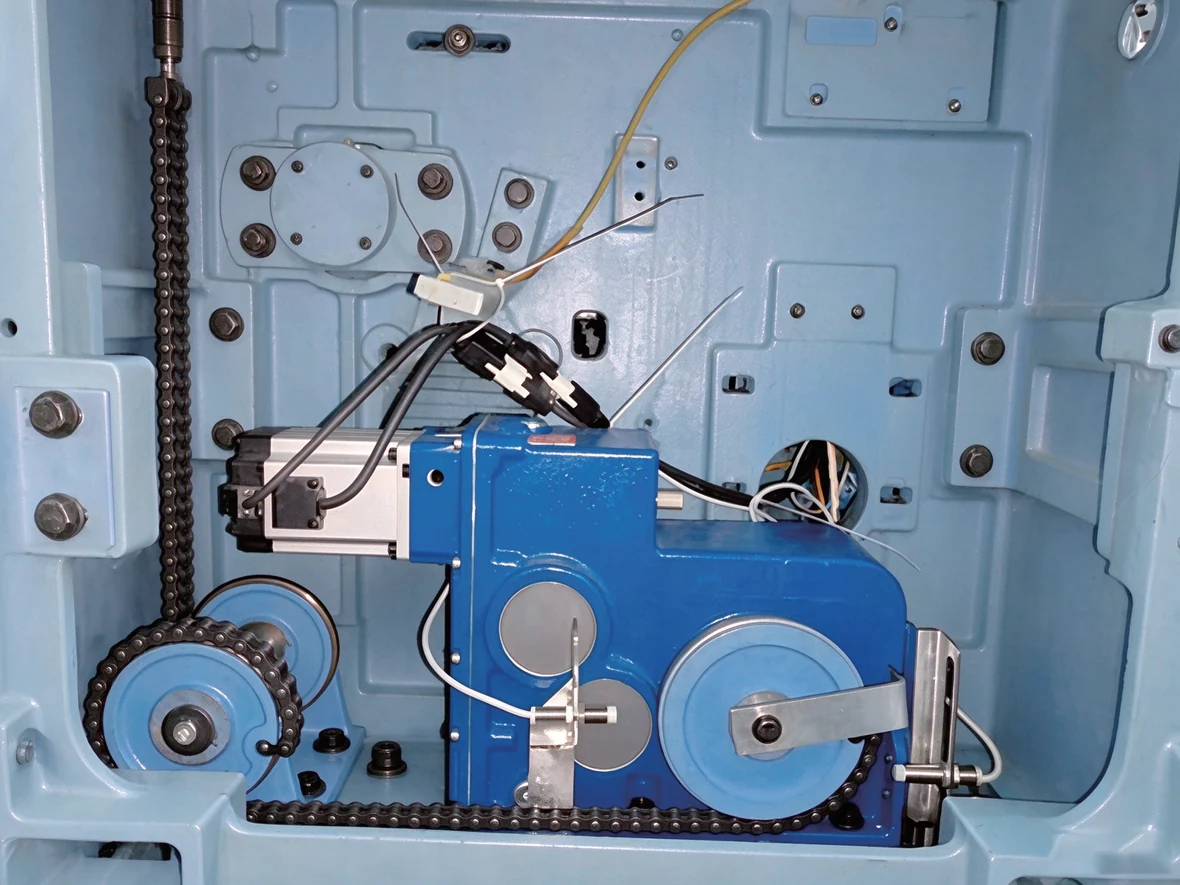
按品种设定螺距与短动程,控制管纱成形。
按曲线驱动钢领板,减少换向停顿造成的叠绕。
落纱时抬高钢领板,将纱头绕到管顶,便于络筒找头。
机械凸轮在换向时可能产生停顿,纱线在局部叠绕。采用电子凸轮后,可调整螺距、短动程和升降速度,使管纱卷绕更均匀,并在落纱时拉紧纱线、将纱头绕在顶部,方便下道工序找头。
配套电能表记录每落纱能耗、吨纱耗电和运行电流。通过无线模块可上传生产与设备数据,并进行远程故障诊断。停电防叠绕及包身纱、包脚纱设定需要配套主轴变频器。
画册以 5 万锭、40S 品种为例,将卷装长度由 4,300 米提高至 4,950 米。按每天 550 落、三班运行及所列人工、产量和压缩空气成本,四项年化收益合计约 72.52 万元。其他工厂需按本厂工资、落纱频次和生产安排重算。
中文综合画册 PDF 第 3–6 页;英文综合画册 PDF 第 3 页